




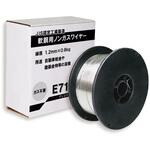
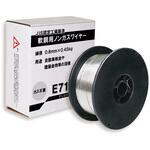
ステンレス鋼用フラックス入りワイヤ

ステンレス鋼を高能率に溶接でき、溶接作業性が良好なガスシールドアーク溶接ワイヤーです。
溶着速度が被覆アーク溶接棒に比べて格段に大きく(2~4倍)、極めて高能率です。また溶着効率も約90%と高く経済的な溶接材料です。
ミグワイヤーに比べて適正電流、電圧範囲が広いため、従来のソリッドミグ溶接よりも条件設定がやり易く、容易に半自動、自動溶接ができます。
スパッタの発生が非常に少なく、スラグはく離性も良好で、光沢のある美しいビードが得られます。アーク安定性に優れており、X線性能も良好です。
オーステナイト組織に比較的多くのフェライトを含み、溶接性に優れています。また、合金量が多いので、炭素鋼などの母材の希釈を受ける部分の溶接に適しています。
- 用途
- ステンレス鋼と炭素鋼または低合金鋼との異材溶接。
ステンレスクラッド鋼の合せ材側の下盛溶接。
炭素鋼または低合金鋼にステンレス溶接金属を肉盛する場合の下盛溶接。
- ワイヤー径(Φmm)
- 1.2
- 伸び(%)
- 32
- 最大吸収エネルギー(J[kgf・m])
- 33[3.4]
- AWS規格
- A5.22 E309T0-1、E309T0-4該当
- 引張強力(N/mm2)
- 590(60kgf/mm2)
- 耐力(N/mm2)
- 0.2%:450(46kgf/mm2)
- RoHS指令(10物質対応)
- 対応
- ワイヤー種類
- フラックス入り
- 内容量
- 1箱(12.5kg)
注意
※溶接ヒュームは有害です。被覆アーク溶接棒に比べると単位時間あたりの発生量は多くなります。溶接時には必ず局所排気装置を使用するか、適切な防じんマスクを着用してください。※100%CO2ガスを使用してください。Ar+20~50%CO2混合ガスも使用可能ですが、ピット、ブローホール等の気孔欠陥が発生しやすくなります。ガス流量は20~25L/min程度にしてください。
溶接ワイヤー の新着商品



カテゴリ
商品レビュー
よくあるご質問(FAQ)
「溶接ワイヤー」にはこんなカテゴリがあります


シェアする

