





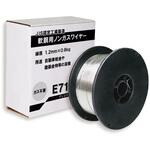
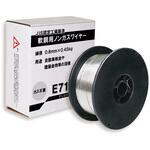
建築構造用鋼材の大入熱・高パス間温度溶接用・CO2ソリッドワイヤ

490mPa級鋼の溶接において、JASS6(日本建築学会・鉄骨工事技術指針・工場製作編)の管理目標上限(40kJ/cm、350℃)でも、十分な強度・靭性を確保できます。
また、大電流域でもアークが安定し、スパッタが少なく、溶接作業が良好で、溶着速度が速く、作業効率が大幅に向上します。
- 用途
- 主に建築構造物等に用いられる軟鋼、490~550mPa級高張力鋼板の突合せ及びすみ肉溶接
- ワイヤー径(Φmm)
- 1.2
- ガスの種類
- CO2
- JIS規格
- Z3312 YGW18
- 電流範囲(A)
- 下向:200~350、横向:200~350、水平すみ肉:200~300
- ワイヤー種類
- ソリッド
- 内容量
- 1巻(12.5kg)
注意
※520mPa級鋼への適用は、入熱30KJ/cm以下、パス間温度250℃以下で使用してください。※550mPa級鋼への適応は、鋼材メーカーの溶接施工指針に従ってください。
※ワイヤ径、溶接電流により、チップ母材間距離は20~35mmに保って下さい。
溶接ワイヤー軟鋼・高張力鋼用 の新着商品


カテゴリ
商品レビュー
よくあるご質問(FAQ)
「溶接ワイヤー」にはこんなカテゴリがあります


シェアする

